
การมี “น้ำดื่มแบรนด์ตัวเอง” ไม่ว่าจะเป็นธุรกิจร้านอาหาร โรงแรม คลินิก หรือบริษัทห้างร้านต่างๆ ถือเป็นกลยุทธ์ทางการตลาดที่ช่วยสร้างภาพจำและยกระดับความน่าเชื่อถือให้แก่แบรนด์ได้อย่างดีเยี่ยม อย่างไรก็ตาม เบื้องหลังความสำเร็จของน้ำดื่มทุกลิตร ไม่ได้ขึ้นอยู่กับแค่การออกแบบฉลากที่สวยงาม แต่ขึ้นอยู่กับการเลือก “โรงงานรับผลิตน้ำดื่ม OEM” ที่เป็นมืออาชีพ
ในตลาดปัจจุบันมีผู้ให้บริการรับผลิตน้ำดื่มเกิดขึ้นมากมาย ตั้งแต่โรงงานขนาดใหญ่มาตรฐานสากล ไปจนถึงโรงเรือนขนาดเล็กในชุมชน หากผู้ประกอบการเลือกโรงงานโดยดูจาก “ราคาที่ถูกที่สุด” เพียงอย่างเดียว อาจต้องเผชิญความเสี่ยงทางธุรกิจ เช่น สินค้าไม่ได้มาตรฐาน ส่งงานล่าช้าจนส่งผลกระทบต่อกิจกรรมของบริษัท หรือร้ายแรงที่สุดคือการ “โดนเทงาน” หลังจากโอนเงินมัดจำไปแล้ว
บทความนี้จะพาไปเจาะลึก 5 เช็คลิสต์สำคัญในการเลือกโรงงานผลิตน้ำดื่มบรรจุขวดอย่างปลอดภัย เพื่อให้ธุรกิจของคุณเติบโตได้อย่างราบรื่นและมั่นคงครับ
1. ตรวจสอบทะเบียนโรงงานและใบอนุญาตตามกฎหมาย (อย.)
นี่คือปราการด่านแรกที่สำคัญที่สุด โรงงานผลิตน้ำดื่มที่ถูกต้องตามกฎหมายจะต้องมีเอกสารยืนยันอย่างชัดเจน และต้องสามารถตรวจสอบได้จริง:
- เลขทะเบียน อย. ของตัวน้ำดื่ม: น้ำดื่มบรรจุขวดจัดเป็นอาหารควบคุมเฉพาะ โรงงานต้องสามารถดำเนินการขอเลขสารบบอาหาร (อย.) ให้กับแบรนด์ของคุณได้อย่างถูกต้อง ไม่ใช่การนำเลข อย. น้ำดื่มของโรงงานเองมาพิมพ์สวมลงบนฉลากของคุณ
- ใบอนุญาตตั้งโรงงาน (ร.ง.4): สำหรับโรงงานที่มีขนาดเครื่องจักรเกินกว่าที่กฎหมายกำหนด เพื่อยืนยันว่าสถานประกอบการนั้นๆ ตั้งอยู่ในทำเลที่ถูกต้องและผ่านการประเมินสิ่งแวดล้อม
- มุมมองเชิงธุรกิจ: การใช้น้ำดื่มที่ไม่มี อย. หรือสวมสิทธิ์ อย. ผิดกฎหมาย หากถูกสุ่มตรวจโดยเจ้าหน้าที่สาธารณสุข ธุรกิจของคุณอาจถูกปรับ เสื่อมเสียชื่อเสียง และสินค้าทั้งหมดจะถูกสั่งยึดทันที
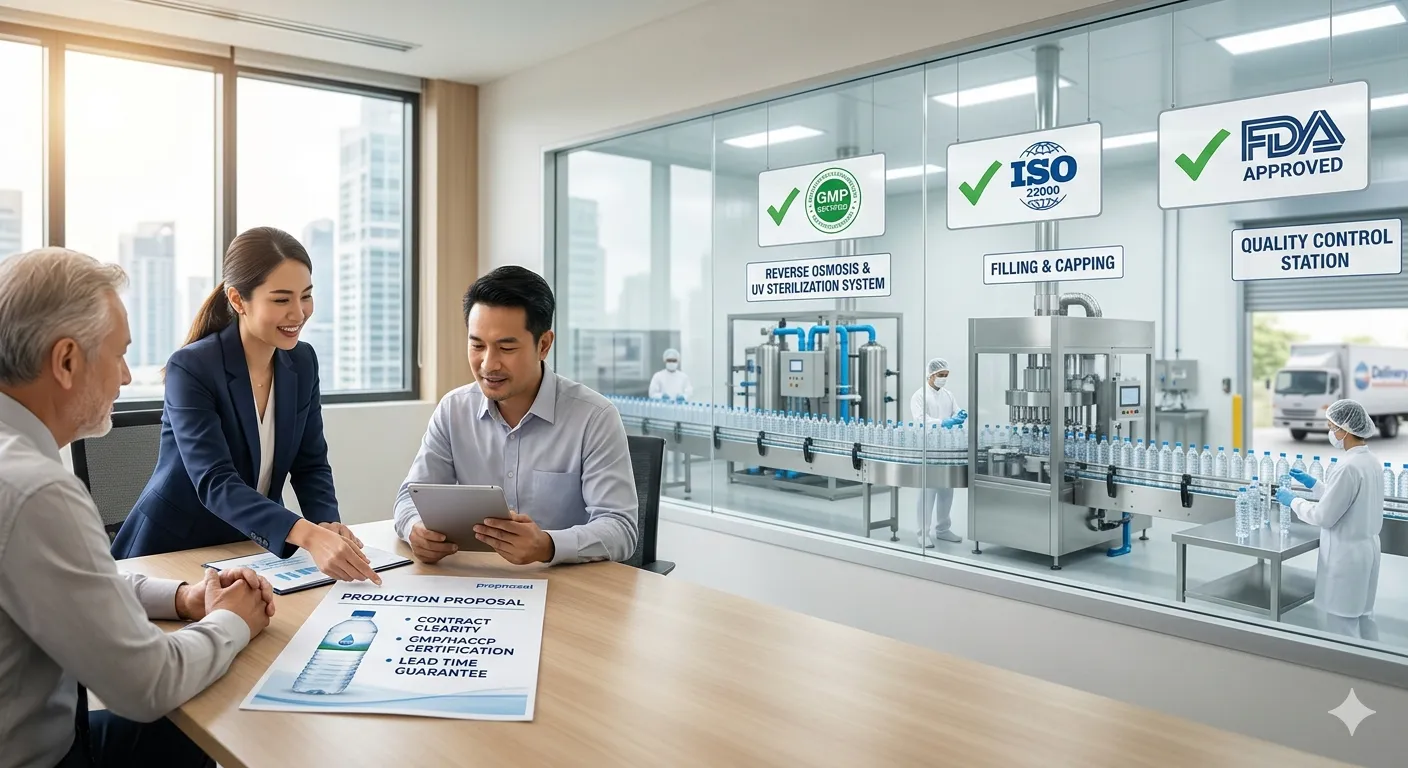
2. มาตรฐานการผลิตที่รองรับ (GMP, HACCP, หรือ ISO)
โรงงานที่ดีต้องมีระบบควบคุมคุณภาพ (Quality Control) ที่จับต้องได้ ไม่ใช่แค่คำโฆษณาชวนเชื่อ:
- GMP (Good Manufacturing Practice): มาตรฐานขั้นพื้นฐานที่โรงงานผลิตอาหารและเครื่องดื่ม “ต้องมี” เพื่อควบคุมความสะอาดตั้งแต่สถานที่ ตั้งแต่ตัวอาคาร เครื่องจักร ไปจนถึงสุขลักษณะของพนักงาน
- HACCP: มาตรฐานที่ขั้นสูงขึ้นมา โดยจะเน้นการวิเคราะห์และควบคุมจุดวิกฤตที่อาจเกิดอันตรายต่อผู้บริโภค (เช่น จุดการกรอง และจุดการฆ่าเชื้อโรค)
- มุมมองเชิงธุรกิจ: โรงงานที่มีมาตรฐานเหล่านี้จะมีระบบการบันทึกข้อมูล (Logbook) ที่แม่นยำ ทำให้มั่นใจได้ว่าน้ำดื่มทุกล็อตจะมีรสชาติและคุณภาพที่สะอาดคงที่ ไม่เกิดปัญหาน้ำขุ่นหรือมีสิ่งเจือปนหลุดรอดไปถึงมือลูกค้าของคุณ
3. ระบบเทคโนโลยีการกรองน้ำที่ใช้ (ที่ไม่ใช่แค่การกรองทั่วไป)
คุณภาพและรสชาติของน้ำดื่มมาจากเทคโนโลยีที่โรงงานเลือกใช้ ก่อนตัดสินใจเซ็นสัญญา สเปกของระบบน้ำที่โรงงานควรระบุให้ชัดเจนคือ:
- ระบบ Pre-treatment: มีการใช้ Multimedia Filter และ Activated Carbon คุณภาพสูงเพื่อกำจัดตะกอน กลิ่น และคลอรีนอย่างหมดจด
- ระบบเยื่อเมมเบรนขั้นสูง: มีการใช้ระบบกรองเช่น Ultrafiltration (UF) หรือ Nanofiltration (NF) เพื่อดักจับสารปนเปื้อนขนาดเล็กและเชื้อโรค โดยยังคงรักษาแร่ธาตุที่จำเป็นไว้
- ระบบฆ่าเชื้อสองชั้น: มีการใช้ทั้ง แสง UV-C และ ก๊าซโอโซน (Ozone) ก่อนทำการบรรจุลงขวด เพื่อให้มั่นใจว่าน้ำดื่มจะมีอายุการเก็บรักษา (Shelf-Life) ที่ยาวนานโดยไม่มีสารเคมีตกค้าง
4. ความชัดเจนของสัญญาและเงื่อนไขการส่งมอบ (ป้องกันการโดนเทงาน)
ปัญหาการโดนเทงาน หรือส่งงานไม่ตรงเวลา มักเกิดจากการที่ไม่มีการทำข้อตกลงเป็นลายลักษณ์อักษรที่ชัดเจน โรงงานผลิตน้ำดื่มที่เป็นมืออาชีพจะมีการทำสัญญาจัดซื้อจัดจ้างที่ระบุรายละเอียดเหล่านี้:
- เงื่อนไขปริมาณขั้นต่ำ (MOQ): ระบุจำนวนขั้นต่ำในการสั่งผลิตต่อล็อตอย่างชัดเจน (เช่น ขั้นต่ำ 500 หรือ 1,000 โหล)
- ระยะเวลาในการผลิตและจัดส่ง (Lead Time): ต้องระบุจำนวนวันที่แน่นอนหลังจากได้รับยอดมัดจำและแบบฉลากเสร็จสิ้น
- เงื่อนไขการกระจายสินค้า/คลังสินค้า: โรงงานบางแห่งมีบริการฝากสินค้าไว้ในคลังและทยอยจัดส่งตามรอบ (Stock Management) ซึ่งช่วยลดภาระพื้นที่จัดเก็บของร้านค้าของคุณได้
- มุมมองเชิงธุรกิจ: สัญญาที่รัดกุมจะช่วยปกป้องเงินมัดจำของคุณ และทำให้คุณสามารถวางแผนกิจกรรมทางการตลาดหรืองานเปิดตัวได้อย่างแม่นยำ ไม่ต้องนั่งลุ้นว่าสินค้าจะมาส่งทันเวลาหรือไม่
5. การบริการแบบครบวงจร (One-Stop Service)
สำหรับผู้ประกอบการที่เพิ่งเริ่มต้นทำแบรนด์น้ำดื่มตัวเองเป็นครั้งแรก การเลือกโรงงานที่มีบริการครบวงจรจะช่วยประหยัดเวลาและลดต้นทุนแฝงได้มหาศาล:
- ทีมงานออกแบบฉลาก: มีดีไซเนอร์ที่เข้าใจข้อกำหนดการวางเลย์เอาต์ ข้อความ และขนาดของโลโก้ที่ถูกต้องตามหลักเกณฑ์ของ อย.
- บริการเดินเรื่องเอกสาร: โรงงานเป็นผู้ประสานงานยื่นคำขอเลข อย. ให้ทั้งหมด โดยที่ลูกค้าไม่ต้องเดินทางไปติดต่อหน่วยงานราชการเอง
- พันธมิตรด้านโลจิสติกส์: มีรถขนส่งของตัวเองหรือมีพันธมิตรจัดส่งที่มีมาตรฐาน สามารถส่งสินค้าถึงหน้าร้านหรือหน้าไซต์งานได้อย่างปลอดภัยในสภาพขวดที่สมบูรณ์ ไม่บุบสลาย
บทสรุปเชิงกลยุทธ์สำหรับผู้ประกอบการ
การเลือกโรงงานรับผลิตน้ำดื่มบรรจุขวดเปรียบเสมือนการเลือก “หุ้นส่วนทางธุรกิจ” ในระยะยาว การยอมจ่ายราคาที่สมเหตุสมผลให้กับโรงงานที่มีมาตรฐาน มีทะเบียนถูกต้อง และมีสัญญาที่ชัดเจน อาจดูเหมือนมีต้นทุนที่สูงกว่าในตอนแรกเล็กน้อย
แต่เมื่อคำนวณความคุ้มค่าในแง่ของ การไม่ต้องเสี่ยงโดนเทงาน สินค้าสะอาดปลอดภัย 100% และการส่งมอบที่ตรงเวลา สิ่งเหล่านี้คือรากฐานสำคัญที่จะช่วยให้แบรนด์ของคุณเติบโตได้อย่างมั่นคง และสร้างความประทับใจให้แก่ลูกค้าที่ได้ดื่มน้ำภายใต้โลโก้ธุรกิจของคุณอย่างแท้จริง